



在齿轮钢表面渗碳的过程中加入稀土元素,能提高渗碳效率并改善钢的耐磨性。Tang等在载流气氛中加入稀土对30CrMnSiA钢进行脉冲等离子体碳氮共渗,在改性层生成的Fe3C使其摩擦系数和磨损率显著降低[10]。Fang等将稀土氯化物加入电解质中促进了电解渗碳过程,将17-4PH不锈钢的渗碳层深度提高了3.5倍,磨损率降低了4倍[11]。Shi等发现,用超音速微粒轰击预处理辅助真空渗碳时,用掺杂稀土氧化物的微粒轰击钢材表面可细化其组织和降低磨损率[12]。同时,在钢材的冶炼过程中添加稀土元素能净化钢液和变质细化夹杂物[13~15]。稀土元素的微合金化也能抑制晶粒长大和改善显微组织,进而提高钢材的力学性能[16,17]。但是,目前关于在钢液中添加稀土提高齿轮钢渗层耐磨性的研究较少。鉴于此,本文用真空感应炉冶炼不同稀土Ce含量的18CrNiMo7-6齿轮钢,研究稀土Ce对其摩擦磨损性能的影响。
1 实验方法
用真空感应炉冶炼三种不同含量稀土金属Ce的18CrNiMo7-6齿轮钢,稀土Ce的纯度为99.9%。实验钢的化学成分列于表1。其中C、S元素的含量用碳硫分析仪测定;O的含量用氧氮氢分析仪测定;Cr、Ni、Mo、Si、Mn、P 等元素的含量用电感耦合等离子体发射光谱仪(ICP-OES)测定;Ce元素的含量用电感耦合等离子体质谱仪(ICP-MS)精准测定。检测下限为0.0001% (质量分数)。
表1 实验钢的化学成分
Table 1
| Samples | C | Cr | Ni | Mo | Si | Mn | P | S | O | Ce | Fe |
|---|---|---|---|---|---|---|---|---|---|---|---|
| 0RE | 0.18 | 1.69 | 1.60 | 0.29 | 0.32 | 0.74 | 0.003 | 0.0016 | 0.0007 | 0 | Bal. |
| 78RE | 0.17 | 1.71 | 1.60 | 0.29 | 0.32 | 0.73 | 0.003 | 0.0015 | 0.0007 | 0.0078 | Bal. |
| 126RE | 0.18 | 1.70 | 1.60 | 0.29 | 0.32 | 0.74 | 0.003 | 0.0013 | 0.0008 | 0.0126 | Bal. |
将三种钢锭在1150 ℃保温6 h后在900~1150 ℃锻造成截面尺寸为65 mm × 65 mm的方棒。用线切割沿方棒的轴向切取尺寸为30 mm × 30 mm × 60 mm的试样,将其进行在880 ℃保温2 h的正火处理。加工正火试样使其表面粗糙度Ra值为0.8 μm,然后进行渗碳、淬火和回火热处理,示意图如图1所示。在低压真空渗碳热处理炉中渗碳。将实验炉抽真空后将样品加热到650 ℃,保温0.5 h后升温到860 ℃奥氏体化(保温)1.5 h,最后升温到930 ℃开始渗碳。渗碳阶段的气氛为C2H2,扩散阶段的气氛为N2,强渗和扩散交替进行,总时间约为5 h。渗碳结束后用高压N2将试样气淬至室温,随后将渗碳试样在真空炉中淬火以避免表面脱碳。淬火工艺:将试样升温至860 ℃保温2 h后油冷,然后在温度为160 ℃的电阻炉中保温(回火)2 h。
图1
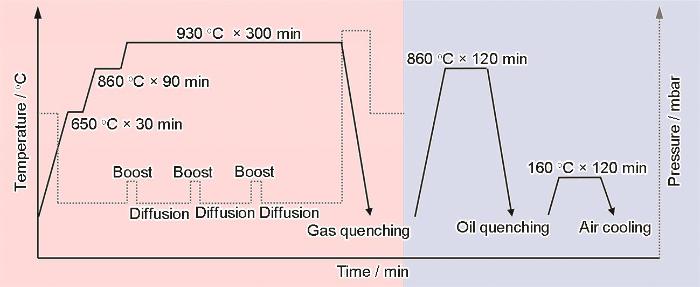
图1
重载齿轮钢渗碳和热处理工艺示意图
Fig.1
Schematic diagram of carburizing and heat treatment process for heavy-duty gear steel
从尺寸为30 mm × 30 mm × 60 mm的渗碳试样中部切取尺寸为20 mm × 12 mm × 4 mm的摩擦磨损试样,将其渗碳表层磨抛至相近深度和粗糙度,用酒精超声清洗后吹干。摩擦磨损实验前用Q10A+维氏硬度计测出试样表面的硬度:0RE钢,78RE钢和126RE钢表面的硬度分别为806.6HV0.5,819.4HV0.5和824.2HV0.5。用UMT-2型多功能摩擦磨损实验机进行往复滑动摩擦磨损实验,实验装置的示意图如图2所示。实验中使用的摩擦副是直径为4 mm的Si3N4陶瓷球,在试样的正上方。实验参数为:磨损频率2 Hz,磨损时间1 h,往复摩擦行程为10 mm,载荷为50 N,赫兹接触应力为3.6 GPa。实验中,润滑介质是飞马2号润滑油。根据载荷、滑动频率、摩擦副材料及润滑油性能等参数计算出λ值为0.22。根据Stribeck曲线,润滑状态属于边界润滑,能较好的模拟重载齿轮钢在恶劣环境下的运行状态。所有的试样均进行了三次重复实验,以保证结果的可靠性。
图2
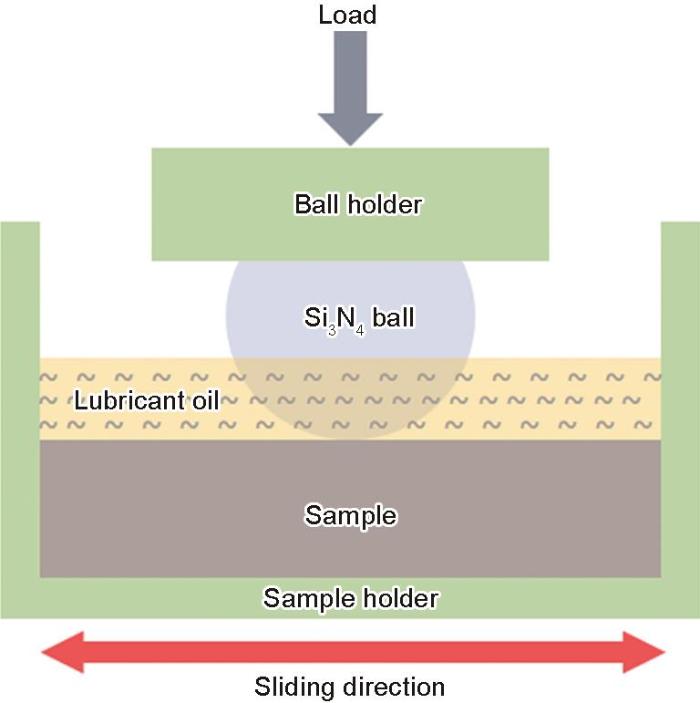
图2
往复摩擦磨损实验装置示意图
Fig.2
Schematic diagram of the reciprocating friction and wear test apparatus
摩擦磨损实验结束后,用石油醚和酒精将试样超声清洗后吹干,用2300A-R型接触式轮廓仪测定磨损轮廓并用积分法计算磨损体积。使用Zygo NewView 9000 WLI、ZEISS Axio Observer OM和配备能量色散X射线光谱(EDS)表征磨损轨迹的表面特征。用FEI Helios G5型聚焦离子束(FIB)系统制备薄膜试样,用FEI Talos F200x型场发射TEM及选区电子衍射(SAED)表征磨痕截面次表层组织的演变。薄膜试样取自磨痕的中心位置,沿垂直于滑动方向切取。用Thermo ESCALAB250高能XPS谱分析磨痕表面氧化膜的化学组成,选择直径为200 μm的光斑。为了评估氧化膜的厚度,用1 keV Ar⁺离子束对XPS样品溅射刻蚀,溅射时间为0 s、10 s、20 s、60 s、100 s,140 s和180 s。拟合XPS谱中的峰,拟合前均以284.8 eV的C 1s峰位为基准进行电荷校正。
2 实验结果
2.1 含稀土Ce齿轮钢的组织
含稀土Ce的齿轮钢具有渗层组织[18]。稀土Ce能促进齿轮钢的渗碳过程,提高表面的碳含量和渗碳层硬度,如图3a、e所示。钢中距离渗碳表面0.1 mm处的渗碳表层组织,均由针状马氏体、残余奥氏体(RA)和少量碳化物组成,如图3b~d所示,且稀土含量的提高使残余奥氏体和碳化物增多。此外,稀土Ce能使齿轮钢中的不规则MnS和Al2O3夹杂物变质成小尺寸的近球状稀土夹杂物(图3f,g),其中78RE钢中的夹杂物以Ce2O3和Ce2O2S为主,而126RE钢中主要为Ce2O2S和少量的RE-S-As。与0RE钢相比,78RE和126RE钢中尺寸小于2 μm夹杂物的占比较高,尺寸大于2 μm的夹杂物较少,但是其数量随着稀土含量的提高而增多(图3h)。同时,夹杂物的数密度,从0RE钢的7.35 /mm2提高到78RE钢的44.64 /mm2和126RE钢的61.78 /mm2 (图3i)。
图3

图3
渗层的碳浓度和硬度梯度分布和渗碳表层的组织以及夹杂物的SEM照片和统计结果
Fig.3
Distribution map of carbon concentration (a), SEM images of the carburized surface layer structure (b-d), distribution map of hardness (e), typical inclusions in 0RE steel (f), typical inclusions in RE steel (g), size distribution map of inclusions (h), inclusion number density (i); (b) 0RE steel, (c) 78RE steel, (d) 126RE steel
2.2 摩擦系数和磨损体积
图4给出了稀土Ce含量不同的渗碳齿轮钢摩擦系数的变化和磨损体积。在整个摩擦磨损阶段,三种钢试样的摩擦系数都先降低而后趋于稳定。0RE钢、78RE钢和126RE钢的平均摩擦磨损系数分别为0.11,0.092和0.098。根据摩擦系数随时间的变化,可将磨损阶段分为磨合阶段和稳定磨损阶段并用虚线分割(图4a)。在磨合阶段,0RE钢的摩擦系数最大,78RE钢的摩擦系数次之,126RE钢的摩擦系数最低,且0RE钢的磨合阶段比78RE和126RE钢的长。随着实验时间的增加摩擦磨损进入稳定磨损阶段,摩擦系数降低(只有小幅度波动)。在稳定磨损阶段,0RE钢的摩擦系数最大,而78RE钢的摩擦系数低于126RE钢。图4b给出了根据磨损轮廓用积分法计算出的磨损体积。0RE钢、78RE钢和126RE钢的磨损体积分别为3.78 × 105 μm3,1.69 × 105 μm3和1.92 × 105 μm3。78RE钢和126RE钢的磨损体积比0RE钢分别小55.3%和49.2%。稀土Ce降低了渗碳表层的摩擦系数,显著提高了渗碳齿轮钢的耐磨损性能。
图4

图4
实验钢的摩擦系数和磨损体积
Fig.4
Friction coefficient curves (a) and wear volume (b) of the tested steels
2.3 磨痕的表面特征
图5给出了稀土Ce含量不同的渗碳齿轮钢磨痕的WLI形貌及其典型截面轮廓,测试基准面是远离磨痕的平面。对比三种钢的磨痕发现:0RE钢的磨痕宽且深,磨痕边缘材料的挤压凸起最明显(对比高度色条),磨痕中出现较多的平行于滑动方向的细小犁沟;78RE钢的磨痕宽度和深度明显减小,磨痕边缘材料的凸起减弱,磨痕中没有出现明显的犁沟,只在中部出现一条较宽的凹槽。随着稀土含量的提高126RE钢磨痕的宽度和深度增大但是仍比0RE钢的小。磨痕边缘材料的凸起进一步减小,磨痕中出现较短的微细犁沟,其中部出现两条较宽的凹槽。同时,从图5d~f可见,78RE钢的磨痕轮廓最尖锐,126RE钢次之,0RE钢最平坦。根据磨痕轮廓特征,0RE钢因磨痕最深和最宽且底部较为平坦,其磨损体积最大。而78RE和126RE钢的磨痕深度和宽度显著减小,磨痕轮廓也比较尖锐,磨损体积明显比0RE钢小。78RE钢的磨痕宽度最小和磨痕截面最尖锐,其磨损体积最小。上述结果,与计算出磨损体积一致。
图5
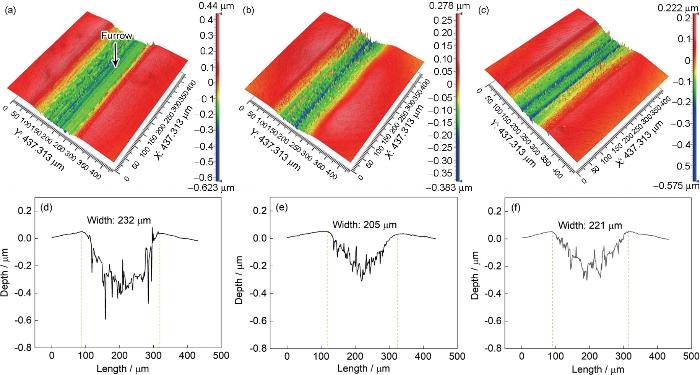
图5
磨痕表面的WLI形貌与对应的截面轮廓
Fig.5
WLI morphologies (a-c) and corresponding cross-sectional profiles s (d-f) of the wear track surfaces (a, d) 0RE steel, (b, e) 78RE steel, (c, f) 126RE steel
图6给出了稀土含量不同的渗碳齿轮钢磨痕的金相照片。与图5a对应,在图6a所示的0RE钢磨痕上有大量相互平行的细小犁沟,在磨面上还覆盖着棕灰色和蓝黑色膜层。相比之下,图6b、c所示的78RE和126RE钢的磨痕中犁沟数量明显减少且犁沟深度也小,78RE钢的磨痕表面只有极少较短的浅犁沟。此外,78RE钢和126RE钢的磨痕表面也出现了棕灰色和蓝黑色膜层。磨损实验后所有试样均用石油醚脱脂除油和酒精超声清洗,发现这两种膜层并非润滑油凝固造成,而是一类摩擦反应膜。对比三种实验钢磨痕表面出现的摩擦反应膜的尺寸和分布发现,棕灰色摩擦反应膜的尺寸小且分布弥散;而蓝黑色摩擦反应膜连续分布且尺寸较大。其中78RE钢中的蓝黑色摩擦反应膜尺寸和面积占比最大,而126RE钢磨痕表面的蓝黑色摩擦反应膜尺寸最小且弥散分布。
图6

图6
磨痕表面的OM图
Fig.6
OM images of the wear track surfaces (a) 0RE steel, (b) 78RE steel, (c) 126RE steel
图7给出了稀土含量不同的渗碳齿轮钢磨痕的SEM照片和对应的O元素EDS分布。从图7a~c可以看出,在0RE钢磨痕中犁沟比较显著,78RE钢中的最弱,126RE钢中的居中。同时,在0RE钢和126RE钢的磨痕上还观察到少量磨屑颗粒。在0RE钢的磨痕上有少量的微点蚀坑,添加稀土使微点蚀坑的数量和尺寸增加;78RE钢中的微点蚀坑相互连接形成大片剥落区域。EDS结果表明,磨痕表面出现了O元素富集区域,如图7d~f所示。这些区域对应磨痕上的犁沟和微点蚀坑等材料剥落区域,与剥落位置较高粗糙度的高能表面有关。在较浅的犁沟和微点蚀坑中,O元素的富集并不显著,如78RE钢和126RE钢中的犁沟所示。根据图6给出的磨痕表面摩擦反应膜的分布和图7给出的表征结果,可判定摩擦反应膜是摩擦磨损过程中生成的氧化物膜。基于对三种试样磨痕表面的分析,在摩擦磨损的稳定阶段,0RE钢的磨损机制应为磨粒磨损和氧化磨损。78RE钢和126RE钢的磨损机制以氧化磨损为主和轻微的磨粒磨损。
图7
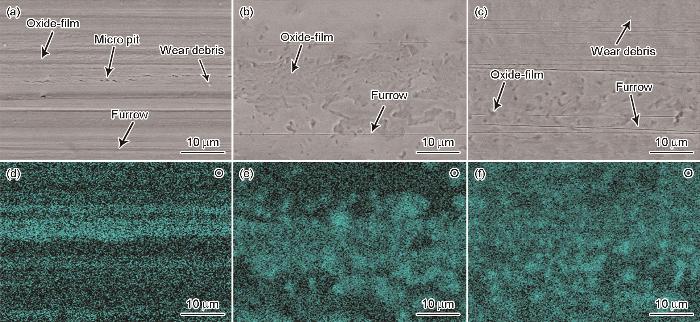
图7
磨痕表面的SEM图像和O元素的EDS分析结果
Fig.7
SEM images of the wear track surfaces (a-c) and EDS analysis results of O element (d-f) (a, d) 0RE steel, (b, e) 78RE steel, (c, f) 126RE steel
2.4 磨痕截面的组织
图8给出了稀土含量不同的渗碳齿轮钢磨痕截面组织的TEM照片和局部区域的SAED和EDS分析结果。由于磨痕较浅,在SEM照片中未观察到明显的截面次表层组织演变,因此使用FIB技术在磨痕表面中心位置沿垂直滑动方向切取较薄的试样,分析了磨痕次表层的显微组织演化。图8a~c分别给出了0RE钢、78RE钢和126RE钢磨痕次表层组织的TEM明场像。可以看出,0RE钢磨痕的次表层组织发生了剧烈的塑性变形和微观组织演化,原始马氏体组织被一层厚度约为370 nm的组织演化层取代,还出现少量显微裂纹,对应磨痕表面的点蚀坑,如图8j所示。相比之下,78RE和126RE钢磨痕的次表层组织中仍可识辨出原始马氏体形貌。图8d~f给出了三种实验钢试样磨痕截面组织中距磨面相同位置处的典型SAED花样,选区光阑的直径均为100 nm。结果表明,0RE钢试样中磨痕的SEAD花样为连续的多晶衍射环,可清晰识别出(011)α、(002)α、(112)α、(022)α和(013)α等多个晶面,对应纳米晶组织。78RE钢试样中磨痕的SAED花样由拉长的衍射斑点和不连续的多晶衍射弧段组成,表明原始马氏体组织发生了明显的取向化,并发生了一定程度的碎化。126RE钢试样中磨痕的SAED花样主要是拉长的衍射斑点,表明该区域已发生取向变化,但是微观结构的演化不严重。由此可见,在相同的磨损条件下,0RE钢试样中磨痕的次表层组织演化最为剧烈,生成了纳米晶演化层;78RE钢和126RE钢试样中磨痕附近组织的演化明显减弱,只发生了微观结构取向改变和轻微碎化。图8g~i给出了磨痕截面近表层的TEM明场像和O元素EDS分析结果。可以看出,在磨痕次表层的演化组织和最外层溅射的Pt之间出现了一定厚度的膜层,能谱检测发现其富集氧元素,对应摩擦反应生成的氧化膜。对氧化膜厚度的粗略测量结果表明,78RE钢试样磨痕表面的氧化膜约为50 nm (最厚),0RE钢的次之,126RE钢的最薄。
图8
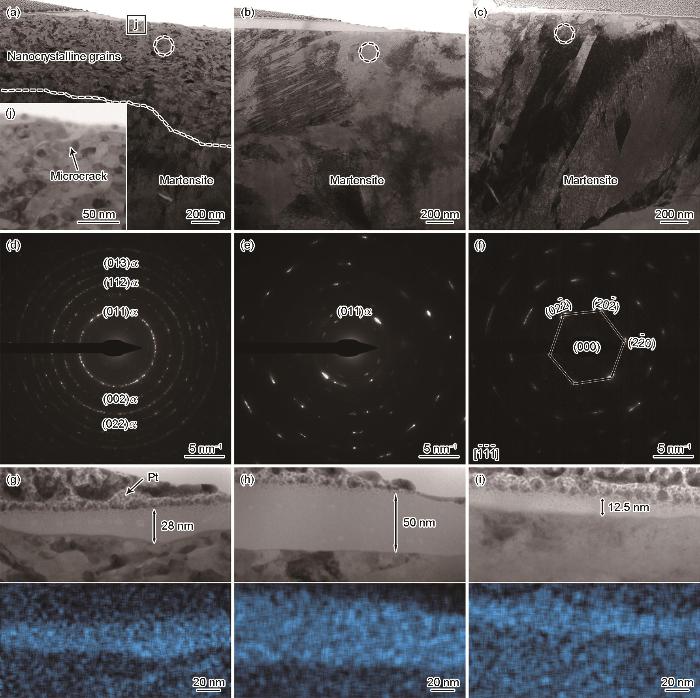
图8
磨痕次表面组织的透射明场像和对应的SAED花样及磨痕截面近表层的TEM明场像和O元素EDS分析结果
Fig.8
Transmission bright-field images of the subsurface structure of the wear track (a-c) and the corresponding SAED patterns (d-f), TEM bright-field images of the near-surface section of the wear track and O element EDS analysis results (g-i) (a, d, g) 0RE steel, (b, e, h) 78RE steel, (c, f, i) 126RE steel
图9给出了三种实验钢试样磨痕截面的TKD分析结果。结合磨痕截面次表层组织的BC图和IPF图,可清晰地看出0RE钢试样磨痕中明显的纳米晶演化层,如图9a、d所示。相比之下,78RE和126RE钢试样中的磨痕只在近表层区域出现了少量碎化组织,再次说明含稀土渗碳钢磨痕附近微观组织的演化减弱,如图9b,c,e,f所示。图9g~i给出了磨痕截面组织的GND处理结果。可以看出,虽然0RE钢试样中磨痕的纳米晶层有大量未解析区域(图9d),其GND值仍然最高,为84.66 × 10¹⁴ /m2。而78RE钢试样中磨痕的GND值减小为80.89 × 1014 /m2,126RE钢的GND值最小,为71.94 × 1014 /m2。这进一步表明,在0RE钢试样磨痕附近微观区域的塑性变形和组织演化较为严重,78RE钢次之,126RE钢最弱。这表明,在摩擦磨损过程中,78RE和126RE钢抵抗塑性变形的能力优于0RE钢,而126RE钢抵抗塑性变形的性能最佳。
图9
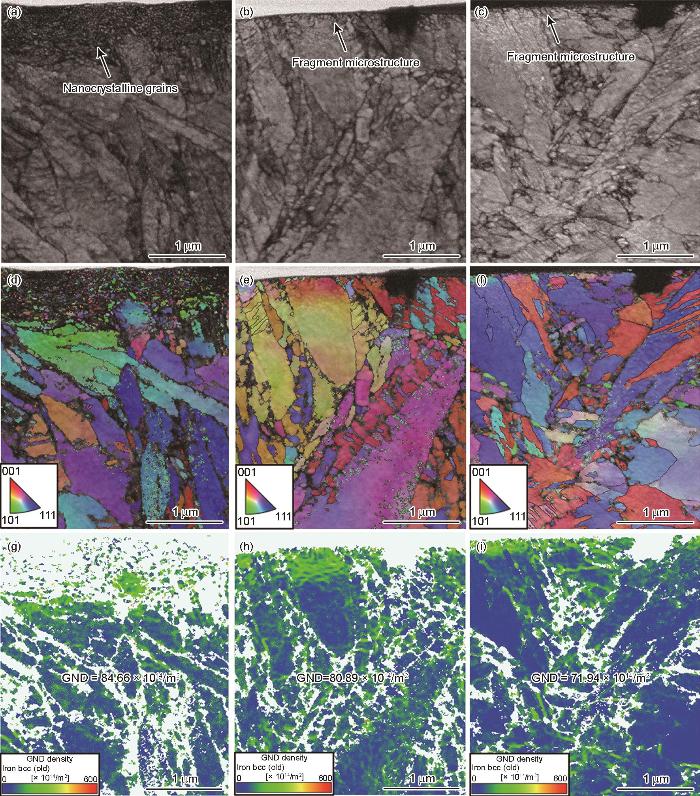
图9
磨痕次表面组织的TKD分析
Fig.9
TKD analysis results of the subsurface structure of the wear marks (a-c) BC maps, (d-f) IPF maps, (g-i) GND maps; (a, d, g) 0RE steel, (b, e, h) 78RE steel, (c, f, i) 126RE steel
3 讨论
在磨合阶段,摩擦系数的变化与磨损试样表面的硬度有关。0RE钢试样表面的硬度较低,在磨损初期陶瓷球与试样表面微凸体的相互啮合使微凸体更易发生塑性变形并磨平,使陶瓷球与试样表面的接触面积增大,表面分子间作用的加强使摩擦系数提高[19,20]。相比之下,78RE和126RE钢较高的硬度使试样表面微凸体塑性变形的难度提高,在剪切作用下更可能发生脆性脱落,因此摩擦系数较快降低[21]。同时,磨屑的产生和润滑油中的杂质颗粒使摩擦过程中出现磨粒磨损,硬度较低的0RE钢试样比78RE钢和126RE钢更容易发生犁沟切削,使其摩擦系数也比较大。因此,在磨合阶段0RE钢较低的硬度使其摩擦系数较高,耐磨性较差;78RE和126RE钢较高的硬度使其抵抗塑性变形和犁沟切削能力更强,故而摩擦系数较低和耐磨性较好。在此阶段硬度最高的126RE钢摩擦系数最低,如图4a所示。
在稳定磨损阶段,三种钢的磨损机制改变,试样摩擦系数的变化既与其表面的硬度相关,又受试样表面氧化膜的影响。为此,测试了XPS谱以分析氧化膜的厚度和类型。图10给出了三种实验钢试样磨痕表面氧化膜的XPS谱。图10a给出了磨痕表面的XPS全谱,谱中清晰的Fe 2p和O 1s特征峰表明这些氧化膜均为铁氧化物。图10b~d给出了三种实验钢试样磨痕表面氧化膜在不同Ar+溅射时间(10 s、20 s、60 s、100 s、140 s、180 s)后Fe 2p精细谱的变化。显然,随着溅射时间的延长Fe2+/Fe3+的特征峰强度降低,金属Fe的特征峰强度提高。在此过程中磨痕表面的铁氧化物逐渐被去除,暴露出更多的金属基体。根据相同累计溅射时间内Fe2+/Fe3+和金属Fe的特征峰强度的变化,可比较稀土含量不同的试样磨痕表面氧化膜的厚度。由图10b~d可见,累计溅射60 s后126RE钢试样磨痕表面Fe2+/Fe3+特征峰强度开始降低,而0RE钢和78RE钢试样累计溅射时间分别达到100 s和140 s才出现Fe2+/Fe3+特征峰强度的降低。这表明,三种试样磨痕表面氧化膜的厚度,78RE钢的最厚,126RE钢的最薄,与图8g~i中氧化膜TEM图像测量给出的结果一致。摩擦表面稳定存在的氧化膜越厚,越有利于降低传递至基体的应力,从而减缓基体的变形和磨损[22]。
图10

图10
表面氧化膜的XPS全谱和Fe的精细谱
Fig.10
XPS full-spectrum analysis of the surface oxide film (a) and detailed analysis of Fe (b-d) (b) 0RE steel, (c) 78RE steel, (d) 126RE steel
另一方面,由于不同类型的铁氧化物其致密度和与基体的结合程度不同,氧化膜的组成也影响氧化膜内基体的受力和磨损[23]。基于此,对三种试样磨痕表面的Fe 2p精细谱进行分峰拟合,以明确氧化膜的组成。图11给出了三种实验钢试样磨痕表面溅射10 s去除污染物后氧化膜的Fe 2p精细谱分峰拟合结果。可以看出,根据三种试样磨痕表面的Fe 2p3/2轨道可识别出其结合能分别为706.7 eV,709.5 eV和711.3 eV的金属Fe原子、Fe3O4和Fe2O3[24,25]。考虑到两种氧化物颜色的不同,图6a~c中磨痕表面棕灰色的氧化膜为Fe2O3,蓝黑色的氧化膜为Fe3O4。虽然Fe3O4和Fe2O3氧化膜都阻碍基体与对磨球的接触而降低磨损,但是二者的耐磨效果不同。相对于Fe2O3,低硬脆的Fe3O4因结构致密且与基体结合力强在摩擦磨损过程中不易剥落;而Fe2O3则易于磨损脱落而提高摩擦系数和促进磨粒磨损[26]。因此,利用分峰拟合结果计算各特征峰的面积,可定量评估三种实验钢氧化膜上各相的相对含量。结果表明,三种实验钢试样磨痕表面氧化膜的主要成分均为Fe3O4。与0RE钢试样相比,78RE钢试样磨痕表面上Fe3O4的面积较大。稀土含量较高的126RE钢其试样磨痕表面Fe3O4的面积比例较低,而基体金属Fe的面积比例比0RE和78RE钢的高。
图11

图11
磨痕表面氧化膜溅射10 s后的Fe 2p精细谱分峰拟合结果
Fig.11
Fitting results of the fine peaks of the Fe 2p spectrum after 10 s of sputtering of the oxide film on the worn surface (a) 0RE steel, (b) 78RE steel, (c) 126RE steel
基于上述氧化膜厚度和组成的分析结果以及图6给出的表征结果,稳定磨损阶段的氧化膜覆盖了绝大部分磨痕表面,理论上减少了陶瓷球与基体的接触而使摩擦系数降低,因此该阶段的摩擦系数比磨合阶段的低,如图4a所示。但是,0RE钢的低硬度使试样磨面附近组织变形的程度较高(图8a和9a),其与硬脆氧化膜变形的不协调易于引发氧化膜破碎甚至剥落,使氧化膜对基体的保护性降低[27,28]。同时,严重演化的基体组织产生的微裂纹(图8j)和剥落颗粒,其与剥落的氧化膜导致磨粒磨损(图6a和7a),使0RE钢试样稳定磨损阶段的摩擦系数较高。相比之下,图6b中78RE钢试样磨痕表面上连续大片状的氧化膜其厚度和与基体结合力强的Fe3O4氧化膜的面积比例较高,有利于减少陶瓷球与基体的接触。另外,78RE钢试样中磨痕附近组织的演化程度较低(图8b和9b),基体与氧化膜的变形差异较小,不会引发硬脆的氧化膜破碎,也难以产生剥落的氧化膜和基体颗粒。因此,78RE钢试样的磨粒磨损极轻微,稳定存在的氧化膜减小了稳定磨损阶段的摩擦系数,如图6b和4a所示。随着稀土含量的提高126RE钢试样磨痕表面氧化膜面积和厚度减小且呈块状分布(图6c),对基体的保护作用降低。在磨损过程中小块状氧化膜比大块状的易于剥落,但是材料较高的硬度使其抗磨粒磨损能力提高。因此126RE钢试样在稳定磨损阶段其摩擦系数高于78RE钢,但是仍然低于0RE钢。综合三种钢摩擦系数的变化,0RE钢在磨合阶段和稳定磨损阶段的摩擦系数均高于含稀土的钢,磨损体积最大;78RE钢在磨合阶段的摩擦系数高于126RE钢,但是在更长的稳定磨损阶段其摩擦系数低于126RE钢,使其整体磨损体积小于126RE钢,表明其耐磨性最好,如图4b所示。
根据以上的分析,氧化膜的状态显著影响稳定磨损阶段的磨损机制和整体的耐磨性,而其形成过程与渗碳齿轮钢的硬度和夹杂物相关。0RE钢较低的硬度使其磨面附近组织易于发生塑性变形而产生大量位错等缺陷成为氧原子或铁离子的扩散通道,有利于氧化膜的生成[29]。但是,在氧化膜的生成和增厚过程中,基体的持续变形使其与氧化膜间的变形极不协调性,最终使氧化膜破碎和脱落。脱落的氧化膜与基体产生的磨粒磨损,使氧化膜进一步受到破坏。暴露出来的新鲜金属基体又在磨损过程中生成氧化膜,结果使氧化膜难以增厚。与0RE钢试样相比,78RE钢试样的磨面附近基体的塑性变形程度虽然低于0RE钢,但是也因位错缺陷增殖促进氧化膜的生成。同时,78RE钢试样表面的硬度更高使氧化膜与基体间的变形协调性更好,提高了氧化膜中更高含量的Fe3O4与基体的结合强度。因此,氧化膜不易脱落而增厚且大块连续分布,如图6b和8b所示。而126RE钢的高硬度使试样磨面附近组织的塑性变形程度较低,氧化膜形核和生长较慢。同时,126RE钢中夹杂物的数密度显著高于0RE和78RE钢且其尺寸大于78RE钢,使试样表面生成的氧化膜可能因与夹杂物结合强度低而剥落,难以形成连续的大块状。剥落的氧化膜颗粒产生磨粒磨损,使氧化膜受到进一步破坏。因此,126RE钢试样磨痕表面的氧化膜最薄,其形貌更加细小分散,如图6c和8c所示。
4 结论
(1) 渗碳齿轮钢中的稀土Ce使其耐磨性提高。与不含稀土Ce的0RE钢相比,78RE钢的磨损体积降低了55.3%,126RE钢的磨损体积降低了49.2%。
(2) 稀土Ce能改善渗碳齿轮钢稳定磨损阶段的磨损行为。0RE钢在稳定磨损阶段表现为磨粒磨损和氧化磨损;稀土Ce使磨粒磨损大幅度降低,78RE钢和126RE钢均以氧化磨损为主。
(3) 稀土Ce使78RE钢渗碳表层的硬度提高,次表层的变形程度降低,氧化膜的厚度增大且呈大片状相互连接,使钢的耐磨性显著提高。随着稀土Ce含量的提高126RE钢次表层变形降低,稀土夹杂物数量的增加和尺寸的增大使氧化膜较薄并呈小块状分布而导致耐磨性提高程度降低。稀土Ce含量为0.0078%的渗碳齿轮钢耐磨性最优。
参考文献
Hard-turning-induced surface integrity and fatigue performance of 18CrNiMo7-6 steel for V-notched specimens
[J].
Optimal multi-material selection for lightweight design of automotive body assembly incorporating recyclability
[J].
Microstructural evolution and mechanical response of the surface of 18CrNiMo7-6 steel after multistep shot peening during annealing
[J].
A review on gear scuffing studies: Theories, experiments and design
[J].
A study on preparation and tribological behavior of W-Mo coating on gear steel
[D].
齿轮钢表面W-Mo涂层的制备及摩擦磨损性能研究
[D].
Effect of microstructure on wear resistance during high temperature carburization heat treatment of heavy-duty gear steel
[J].
Further enhancement of surface mechanical properties of carburized 9310 steel by electropulsing-assisted ultrasonic surface rolling process
[J].
Comprehensive enhancement of mechanical properties for 18CrNiMo7-6 carburizing steel: integration of carburizing and quenching-partitioning-tempering processes
[J].
High toughness and multiphase microstructure transition product of carburizing steel by a novel heat treatment cooling process
[J].
Microstructure and mechanical properties of surface layers of 30CrMnSiA steel plasma nitrocarburized with rare earth addition
[J].
The effect of rare earth on microstructure and wear resistance of plasma electrolytic carburizing layer on 17-4PH stainless steel
[J].
Enhanced impact and wear properties of gear steel by supersonic fine particle bombardment modification technology
[J].
Cleanliness of alloying structural steel
[J].
Study on the influence mechanism of rare earth addition on inclusion-microstructure-properties of high carbon chromium bearing steel
[D].
稀土对高碳铬轴承钢夹杂物-组织-性能的影响机理研究
[D].
Low-oxygen rare earth steels
[J].
Rare earth (RE) addition to steels to produce RE steels has been widely applied when aiming to improve steel properties. However, RE steels have exhibited extremely variable mechanical performances, which has become a bottleneck in the past few decades for their production, utilization and related study. Here in this work, we discovered that the property variation of RE steels stems from the presence of oxygen-based inclusions. We proposed a dual low-oxygen technology, and keeping low levels of oxygen content in steel melts and particularly in the raw RE materials, which have long been ignored, to achieve impressively stable and favourable RE effects. The fatigue life is greatly improved by only parts-per-million-level RE addition, with a 40-fold improvement for the tension-compression fatigue life and a 40% enhancement of the rolling contact fatigue life. We find that RE appears to act by lowering the carbon diffusion rate and by retarding ferrite nucleation at the austenite grain boundaries. Our study reveals that only under very low-oxygen conditions can RE perform a vital role in purifying, modifying and micro-alloying steels, to improve the performance of RE steels.© 2022. The Author(s), under exclusive licence to Springer Nature Limited.
Tailoring the strength and low-temperature toughness of HSLA structural steel by adding trace Ce
[J].
Study on mechanical properties of rare earth elements modified high carbon chromium bearing steel
[J].
Improving the impact toughness of heavy-duty gear steel by rare earth addition
[J].
Development and current status of wear mechanisms
[J].
磨损机理的变迁与现状
[J].
Surface effects on boundary friction with additive-free lubricating films: Coupled influence of roughness and material properties
[J].
Analysis of influencing factors on the tribological behavior of 42CrMo4/17NiCrMo6-4 under grease lubrication
[J].The tribological behavior of 42CrMo4/17NiCrMo6-4 under grease lubrication was explored in terms of load, speed, hardness matching, and lubrication quantity. Optical microscopy, scanning electron microscopy, and a surface profilometer were used to investigate the wear mechanism. The results show that hardness matching has the greatest impact on the wear resistance and friction reduction of the friction pair, followed by the load factor, with the impacts of speed and lubricant quantity being minor. Increasing the hardness of 42CrMo4 reduces the friction coefficient and wear volume of the friction pair substantially. When the maximum surface hardness of 42CrMo4 was compared with the lowest surface hardness, the friction coefficient was reduced by 21.5%, and the wear volume was reduced by 87.2%. Abrasive wear is the sort of wear failure that was seen, and as the hardness of 42CrMo4 increased, more severe fatigue wear appeared on 17NiCrMo6-4. While the wear volume initially increases and subsequently lowers with increasing load, the friction coefficient initially decreases and then stabilizes. A synergistic combination of abrasive and adhesive wear occurs under high load, changing the wear type from abrasive wear under low load. The wear volume is decreased by the sticky layer generated under high load conditions, which achieves superior wear prevention. This study is anticipated to offer recommendations for designing gears’ required hardness under various operating circumstances.
Temperature-driven evolution of oxide films on MAX300 steel and corresponding wear behavior under high-speed friction
[J].
Effect of iron oxide debris on the reciprocating sliding wear of tool steels
[J].
Resolving surface chemical states in XPS analysis of first row transition metals, oxides and hydroxides: Cr, Mn, Fe, Co and Ni
[J].
In situ XPS analysis of fretting-induced tribo-chemical behavior in a pure iron
[J].
XPS原位分析纯铁微动磨损摩擦氧化行为
[J].摩擦化学是微动磨损过程中不可避免产生的一种复杂的摩擦学行为,对材料的磨损性能及磨损机理具有重要的影响。 基于原位 XPS 高精度切向微动磨损试验平台,系统性研究工业纯铁在真空(p=4 mPa)和大气环境下不同微动运行区域接触界面摩擦化学状态及其微动磨损行为。试验结果表明,工业纯铁在大气环境下未观察到微动混合区,然而真空环境下因接触界面发生了严重粘着效应,使得微动运行难以进入滑移区而具有较宽的混合区。随着位移幅值的增加,工业纯铁在真空环境下的微动磨斑具有更多的 Fe 基体暴露,并伴有以 FeO 为主的氧化物,整体表现出较高的磨损量;相对比,在大气环境下其磨斑表面产物为以 FeO 和 Fe2O3为主的氧化物,特别在滑移区几乎没有 Fe 单质暴露,且磨斑表面主要以 Fe2O3氧化物为主, 表现出较真空环境下更轻微的磨损。磨损结果表明,FeO 和 Fe2O3 具有较好的润滑保护作用,特别是 Fe2O3 氧化物能显著提高材料表面抗微动磨损性能。利用原位 XPS 技术可以实现表征材料接触表面真实的摩擦化学状态,且更加准确地揭示摩擦氧化反应对微动磨损行为的影响作用机理,对丰富和发展微动磨损基础理论具有科学意义。
The role of oxide-scale microtexture on tribological behaviour in the nanoparticle lubrication of hot rolling
[J].
High temperature wear and oxide film of steels
[J].
钢的高温氧化磨损及氧化物膜的研究
[J].
Research on oxidation wear mechanism of the cast steels
[J].


