



CoMoCrSi合金已用于制造服役在严苛摩擦工况下零部件表面的耐磨涂层,因为其内的MgZn2型Laves相的硬度(1000~1200HV)和抗粘着磨损性能较高[8,9]。随着这种合金服役工况的恶化,亟须提高其耐磨性能。为了提高CoMoCrSi合金的耐磨性能,可将高熔点、高硬度的碳化物陶瓷颗粒(如TiC、WC等)添加至CoMoCrSi合金粉末中制备金属基复合涂层[10,11]。Testa等[12]用等离子喷涂技术在SSAB Domex 350LA合金钢表面制备的TiC添加体积分数为25%的复合涂层,其耐磨性能最优异。Nyadongo等[11]用激光熔化沉积技术在EN8钢基体表面制备的CoMoCrSi/WC复合涂层,其磨损率比基体降低了83%。但是,WC等碳化物陶瓷颗粒在高能量密度激光束的辐照下熔化并分解出游离C原子。在熔池中C原子与Co、Mo原子生成Co6Mo6C等碳化物[13]。WC等碳化物陶瓷颗粒的脆性极大,与CoMoCrSi合金材料间较大的热物理性能差异可能使CoMoCrSi金属基复合耐磨层开裂。因此,亟须提高激光熔化沉积CoMoCrSi合金耐磨层的“无碳型”性能。添加适量的Y2O3可显著降低激光熔化沉积Co基合金涂层产生裂纹的可能性、细化晶粒和提高耐磨性能[14,15]。Weng等[16]用激光熔化沉积技术在Ti-6Al-4V合金基体表面制备的Y2O3/TiC强化Co42金属基复合涂层,其组织较为细化。Suh等[17]发现,添加Y2O3能调控在316L不锈钢表面激光熔化沉积的CoCrW合金涂层晶粒的生长。添加0.6%Y2O3的涂层,其最大晶粒尺寸细化了68.9%,耐磨性能最佳。鉴于此,本文用激光熔化沉积技术在DD5单晶合金基体表面制备CoMoCrSi/Y2O3复合涂层,研究其力学性能。
1 实验方法
图1

图1
CoMoCrSi 合金粉末、Y2O3粉末以及CoMoCrSi/Y2O3复合粉末的形貌
Fig.1
Morphologies of powders (a) CoMoCrSi alloy powders, (b) Y2O3 powders, (c) CoMoCrSi/Y2O3 composite powders
表1 DD5单晶合金基体和CoMoCrSi合金粉末的化学成分
Table 1
| Material | C | Cr | Co | Mo | W | Al | Fe | Ta | Hf | Si | Re | Ni |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DD5 | 0.05 | 7.0 | 7.5 | 1.5 | 5.0 | 6.2 | - | 6.5 | 0.15 | - | 2.6 | Bal. |
| CoMoCrSi | 0.07 | 15.75 | Bal. | 25.65 | - | - | 1.35 | - | - | 13.06 | - | 1.35 |
将复合粉末放入YXQM-4L型行星球磨机中研磨6 h使其充分混合和提高流动性和均匀性,转速为50 r/min。为了降低潮湿空气和残留杂质的影响,将粉末放入温度为150 ℃的DZF6090型真空烘干箱中2 h。
激光熔化沉积实验用LDM-4030型同轴送粉式金属3D打印设备在图2a中给出,该设备由激光系统、激光同轴送粉系统、CNC集成控制系统、工作平台、气体循环净化系统以及保护箱组成(图2b)。激光系统中的IPG光纤激光器波长为1070 nm,最高输出功率为2 kW。为了避免氧化,在激光熔化沉积前将纯度为99.9%的氩气通入保护箱内,用气体循环净化系统将水氧含量降低至50 × 10-6以下。在激光熔化沉积过程中,用环形同轴送粉喷嘴将粉末喷入熔池(图2c)。CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的尺寸均为7 mm × 7 mm。优化的激光熔化沉积工艺为:激光功率为600 W,扫描速度为300 mm/min,送粉速度为2.7 g/min,光斑直径为2 mm,道间搭接率为50%,基体预热温度为300 ℃,激光束单向扫描。
图2
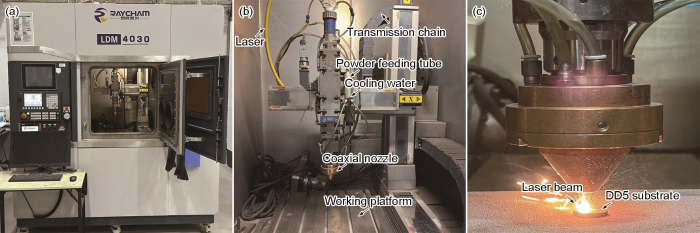
图2
激光熔化沉积的设备
Fig.2
Laser melting deposition experimental equipment (a) overall equipment, (b) laser head, (c) ring-shaped coaxial powder feed nozzle
用数控线切割机沿垂直激光束扫描方向切割涂层,然后用镶嵌机热镶嵌涂层的表面和横截面。进行振动抛光前,依次用80目至2000目砂纸打磨涂层表面和横截面,抛光完成后用无水乙醇清洗后烘干。
用Symmetry S3电子背散射衍射(EBSD)系统表征涂层晶粒取向、相含量和晶粒尺寸。将涂层用腐蚀剂(1 g FeCl3∶10 mL HCl)腐蚀120 s后,用JSM-IT800型场发射背散射电子显微镜(BSE)与配套的Ultim Max 40型能量色散光谱仪(EDS)表征涂层微观组织与区域化学成分;用HVS-1000型显微硬度计沿基体至涂层方向测量涂层的显微硬度,载荷为500 N,加载时间为15 s,沿涂层高度方向的测量点间距为50 μm。在每个测量点沿垂直于涂层高度的方向、间距为100 μm测量3次,取平均值。用MM-10000A型往复摩擦磨损测试仪测试基体与涂层表面的耐磨性能,对磨球是直径为6 mm的WC,所加载荷为200 N,单次往复滑动距离为12 mm,往复循环为2700次,时间为2700 s,温度为22 ℃。用FA2004型电子天平测量基体与涂层的磨损质量损失,测量3次取其结果的平均值。用BSE和EDS表征磨损表面的微观形貌和区域化学成分。
2 结果和讨论
2.1 涂层的宏观形貌
图3
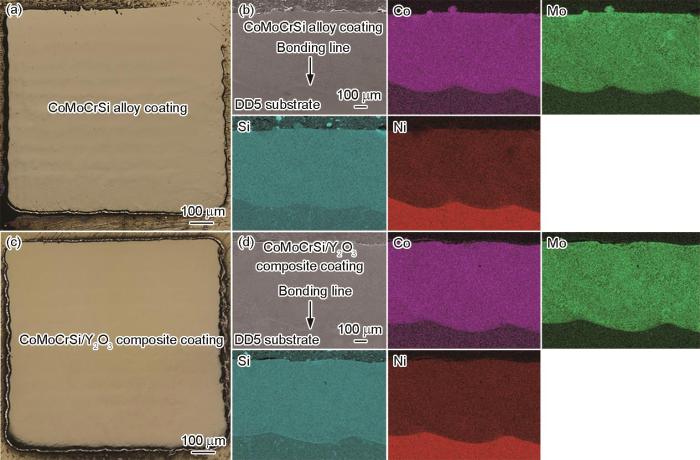
图3
涂层的宏观形貌
Fig.3
Macroscopic morphologies of the coatings (a, b) CoMoCrSi alloy coating, (c, d) CoMoCrSi/Y2O3 composite coating
2.2 涂层的微观组织和区域化学成分
图4给出了CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的微观组织。可以看出,各涂层的中心区域与道间搭接区域的微观组织形貌不同,Laves相枝晶分布在Co基固溶体基体中。不同位置Laves相枝晶形貌改变的主要原因是,在激光熔化沉积过程中中心区域与道间搭接区域的热循环历史不同。与中心区域相比,道间搭接区域经历了后续道次的重复加热,使局部的热输入较高、冷却较慢,产生了明显的温度梯度。在激光熔化沉积过程中,道间搭接区的温度梯度沿熔池中心向边缘扩展并垂直于熔池界面,使道次间搭接区域的Laves相枝晶沿热梯度定向生长成粗化的长条状。进一步观察发现,与CoMoCrSi合金涂层相比,CoMoCrSi/Y2O3复合涂层中心区域与道间搭接区域Laves相枝晶的数量和形核密度都显著提高,其空间自由型生长方式和连续网状连接的分布特征更加明显,Laves相枝晶的形貌显著细化。
图4
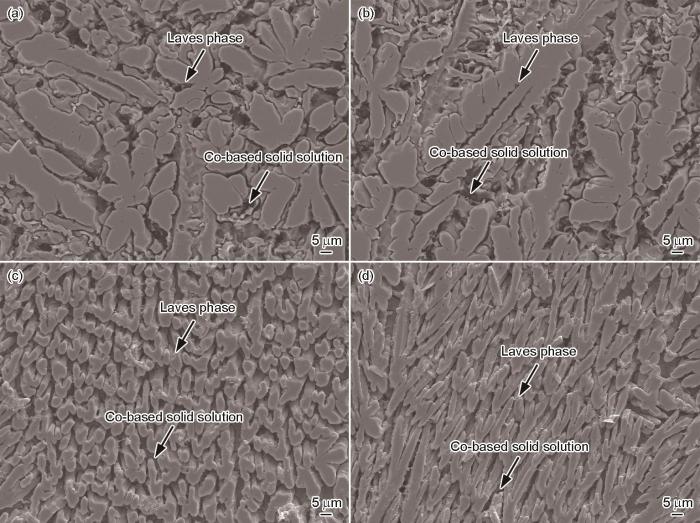
图4
涂层的微观组织形貌
Fig.4
Microstructure morphologies of the coatings (a, b) CoMoCrSi alloy coating, (c, d) CoMoCrSi/Y2O3 composite coating
图5给出了CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层中心区域和道间搭接区域微观组织的EDS面扫描结果。可以看出,各合金元素的分布显著不均匀,Mo和Si富集于Laves相枝晶区域,而Co、Cr和Ni主要分布在枝晶间的Co基固溶体中。其原因是,在激光熔化沉积的凝固过程中冷却速率极高(105~107 K/s),熔池内的温度梯度极大,溶质的分配受到非平衡凝固的强烈影响,使元素在极短时间内经历非平衡凝固过程,最终使其分布不均匀[20]。与CoMoCrSi合金涂层相比,CoMoCrSi/Y2O3复合涂层内Mo、Si的富集更显著,富集区域的边界轮廓较为清晰。这表明,添加Y2O3加剧了Mo和Si的成分偏析和富集。
图5
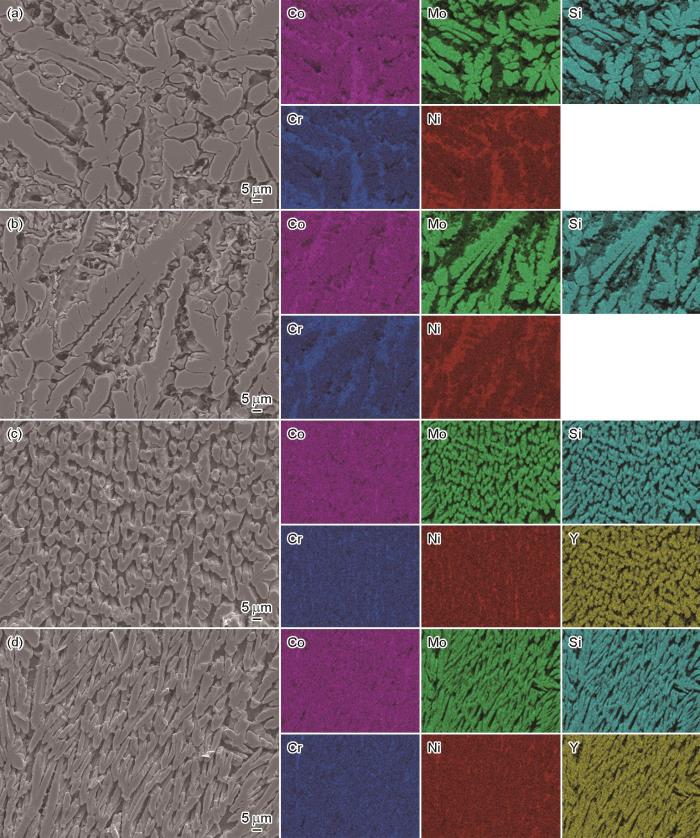
图5
涂层微观组织的EDS面扫描结果
Fig.5
EDS surface scanning results of coatings microstructure (a, b) CoMoCrSi alloy coating, (c, d) CoMoCrSi/Y2O3 composite coating
同时,对CoMoCrSi/Y2O3复合涂层微观组织的EDS面扫描还发现了Y元素,表明Y2O3没有在高能量密度激光束的辐照下过早汽化挥发,而是进入熔池内分解和扩散。值得注意的是,Laves相枝晶区域Y元素信号的强度较高,而枝晶间Co基固溶体区域Y元素信号的强度较低。其原因是:Y的固液分配系数和扩散速率较低,使其在激光熔化沉积的高速冷却凝固过程中没有完全排入液相中,即极高的冷却凝固速率缩短了Y在固相和液相间重新分布的时间,使Y极易在枝晶前沿富集并随后被捕获在枝晶内,而液相中残留的Y则扩散到枝晶间的Co基固溶体区域。同时,Y作为典型的表面活性剂其原子半径较大(180 pm),极易被晶体缺陷捕获。同时,Y与Laves相的主要组成元素(Mo、Si)间较高的化学亲和力使其分布在Laves相枝晶区域和枝晶间的Co基固溶体区域。
2.3 涂层的相含量和晶粒尺寸
图6给出了CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的EBSD相分布,可见其主要相均为FCC结构Co基固溶体相和Co3Mo2Si型Laves相。由EBSD晶体结构数据库所得Co基固溶体的晶体结构空间群为Fm-3m,属于立方晶系,空间群编号为225,对称性较高。其晶胞参数为:a = b = c =0.35688 nm,夹角为:ɑ = β = γ = 90°。Co的结构,有面心立方结构(FCC结构)和密排六方结构(HCP结构)。面心立方结构在417 ℃以上稳定,温度低于417 ℃时从FCC-Co向HCP-Co的转变。在激光熔化沉积时,FCC-Co能保留在CoMoCrSi合金耐磨层内的原因是,在激光熔化沉积过程中极高的冷却速率抑制了从FCC-Co向HCP-Co的转变[21]。
图6
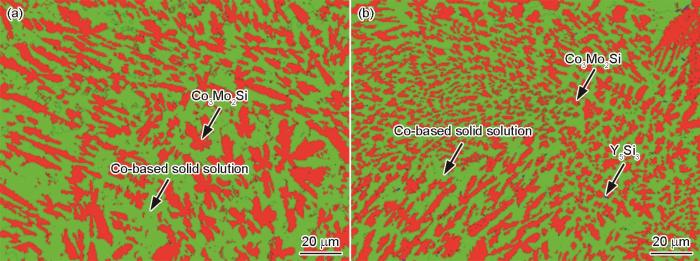
图6
涂层的EBSD相分布
Fig.6
EBSD phase distribution maps of the coatings (a) CoMoCrSi alloy coating, (b) CoMoCrSi/Y2O3 composite coating
测算PH图中的面积比得到CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层内Co3Mo2Si型Laves相的含量,分别为45.4%和50.1%。可见其含量比图4中CoMoCrSi/Y2O3复合涂层内Laves相枝晶数量和形核密度显著提高,其空间自由型生长方式与连续网状连接的分布特征高度一致。这表明,Y2O3的添加显著促进了Co3Mo2Si型Laves相的形核和析出,这决定于多重因素的协同作用:对区域化学成分的测试结果表明,在激光熔化沉积过程的高速升温阶段,Y2O3在高温熔池内热分解并释放出Y原子。Y原子极强的表面活性和化学亲和力使其在熔池中高速迁移并在熔池的冷却过程中优先偏析在富Mo、Si区域的Co3Mo2Si型Laves相枝晶内。在激光熔化沉积过程的高过冷度条件下,这种偏析降低了溶质原子的界面扩散能垒和延长了溶质原子在界面前沿的滞留时间,从而加剧了Mo和Si在Co3Mo2Si型Laves相枝晶内的富集,形成了更利于Co3Mo2Si型Laves相形核的“浓度平台”。同时,Y原子的原子半径较大(180 pm)、电负性较小(1.22)、电子结构较不稳定,使其具有极强的表面活性和液相活化能力。Y原子在熔池中起“冶金激活剂”的作用,加剧了熔池内的对流和溶质扩散、促进了液相中溶质原子的结合和提高了Co、Mo、Si间的化学反应速率,进而增强了Co3Mo2Si型Laves相的析出动力[16,22]。同时,根据经典形核理论,晶体在液相中生成的自由能(
式中
在CoMoCrSi/Y2O3复合涂层内还析出了含量为0.7%的Y5Si3第二相,其析出时序机理如图7a所示:首先,熔点较高(1495~1500 ℃)的Co在CoMoCrSi合金中作为基体元素其含量占比最大(47.52%),且Cr和Ni在Co中较高的固溶度[23]使Co、Cr、Ni生成的Co基固溶体在熔池凝固初期的液相中先析出。随着熔池的冷却凝固,Mo、Si在Co基固溶体中较低的固溶度使其作为难溶元素在Co基固溶体的析出过程中被排斥到残余液相中而形成局部高浓度Mo-Si区域,使Co3Mo2Si型Laves相能在Co基固溶体形核长大后次生析出,成为激光熔化沉积的非平衡冷却凝固过程中典型的次生强化相[24]。随后,在熔池冷却凝固的后期阶段,局部残余液相中的Y/Si化学计量比约为5:3时,在Y-Si间较强化学亲和力的驱动下Y与Si发生反应生成Y5Si3第二相:5Y + 3Si = Y5Si3。根据EBSD晶体结构数据库,Y5Si3属于六方晶系的稀土金属硅化物,其所属的晶体结构空间群为P63/mcm (编号193),具有一条63螺旋轴、一个镜面对称面(m)、一个沿c方向滑移面(c)以及另一正交镜面对称面(m),形成横向层状有序结构。Y5Si3的晶胞参数为:a = b = 0.8403 nm,c = 0.6303 nm,晶轴夹角为:ɑ = β = 90°,γ = 120°。Co3Mo2Si属于六方晶系的金属间化合物,其晶体结构空间群为P63/mmc (编号194),为典型的C-14型Laves相结构,具有一条63螺旋轴、两个正交镜面对称面(m)以及c方向滑移面对称面(c),形成高度有序的紧密堆积结构。其晶胞参数为:a = b = 0.4700 nm,c = 0.7670 nm,晶轴夹角为:ɑ = β = 90°,γ = 120°。Y5Si3和Co3Mo2Si均属于六方晶系结构,但其空间群对称元素的组合方式不同,且其横向晶胞参数的偏差较大(约78.8%),使二者间晶格失配。这种失配使Y5Si3相难以与Co3Mo2Si相同时析出,Y5Si3更倾向于在熔池冷却凝固末期作为第二相独立析出。
图7
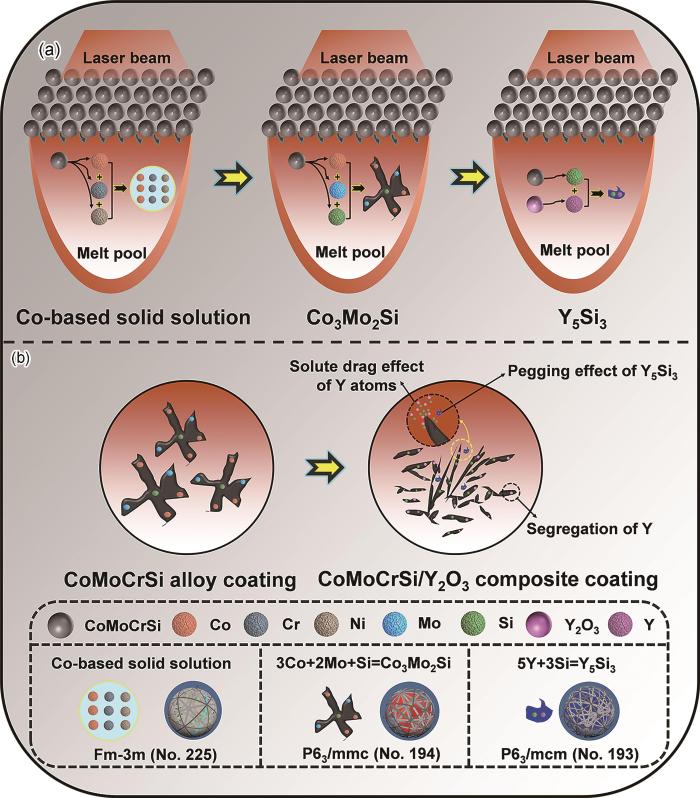
图7
相析出时序和晶粒尺寸的演变机理
Fig.7
Mechanism diagrams of phase separation sequence and grain size evolution (a) phase separation sequence, (b) grain size evolution
Laves相是CoMoCrSi合金涂层内的主要强化相,显著影响涂层的显微硬度和耐磨性能,因此对其晶粒尺寸进行了统计分析。图8给出了CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层内Laves相的EBSD晶粒尺寸分布,可见Laves相的平均晶粒尺寸分别为(4.93 ± 2.35) μm,(4.34 ± 2.23) μm。与CoMoCrSi合金涂层相比,CoMoCrSi/Y2O3复合涂层内Laves相的平均晶粒尺寸减小了12.17%,表明添加Y2O3能显著细化CoMoCrSi合金涂层内Laves相的晶粒。晶粒尺寸的演变机理如图7b所示:在Y偏析于Laves相枝晶过程中富含Y的枝晶区域局部温度升高,超过枝晶稳定生长温度时诱发枝晶缩颈、局部熔化和断裂。这种“枝晶断裂-局部重熔”的过程释放出微小的固相颗粒或局部过冷熔滴,成为后续冷却凝固过程中的异质形核位点,从而提高了形核率和促进了晶粒细化[25]。富集在枝晶前沿的Y也降低了该区域的界面能和界面张力,使形核所需热力学驱动力降低,进而提高了形核率和促进了晶粒细化[15]。同时,Y的富集还产生溶质拖曳效应而阻碍界面迁移,显著提高界面迁移阻力、延缓界面迁移进程,从而降低了晶粒长大动力和抑制了晶粒粗化[26]。此外,第二相Y5Si3的异质形核作用还提供形核位点和提高形核率,促进了晶粒细化。同时,与经典的Zener粒子钉扎效应类似,第二相Y5Si3颗粒还能钉扎晶界和增大晶界迁移的阻力,使晶粒细化的稳定性提高[27]。
图8
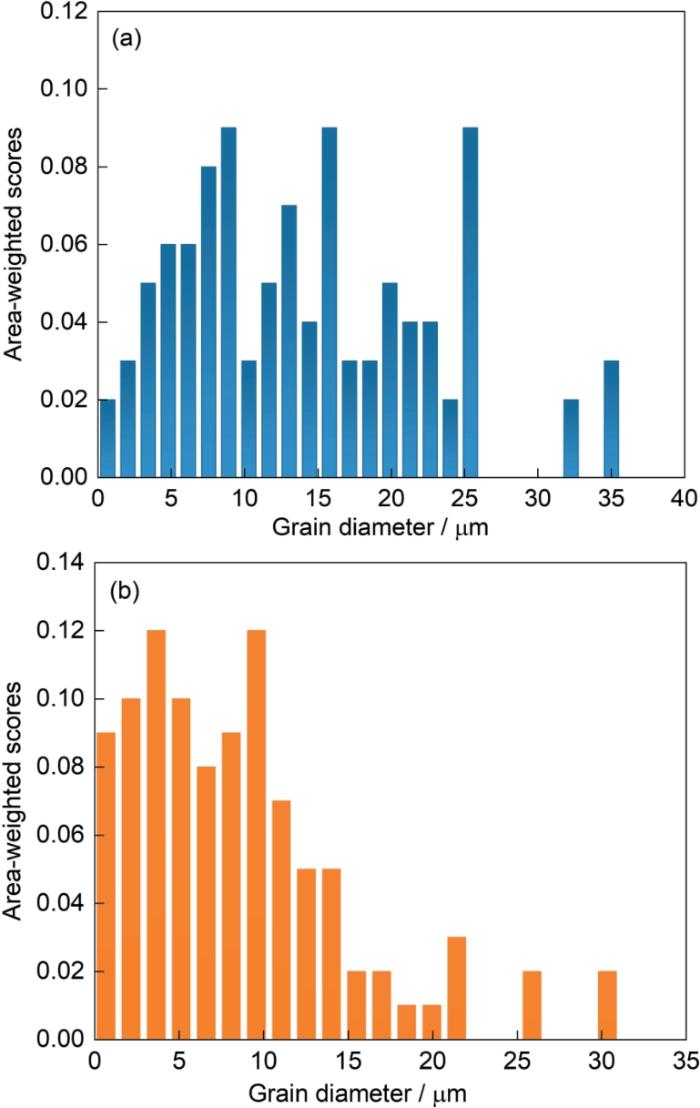
图8
Laves相的EBSD晶粒尺寸分布
Fig.8
EBSD grain size distribution diagrams of Laves phase (a) CoMoCrSi alloy coating, (b) CoMoCrSi/Y2O3 composite coating
2.4 DD5单晶合金基体和涂层的显微硬度
式中
式中
图9
2.5 DD5单晶合金基体和涂层的耐磨性能
图10a给出了DD5单晶合金基体、CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的摩擦系数与时间的关系。可以看出,基体与涂层均经历了初期的跑合磨损阶段和后期的稳定磨损阶段。在磨损初期的跑合磨损阶段,摩擦系数较高且波动幅度较大。其原因是,在磨损初期材料表面与对磨球间的接触属于点接触,其实际接触面积很小,因此局部接触应力较高。较高的局部接触应力将对磨球压入材料表面,使材料表面发生严重的塑性变形,导致磨损初期摩擦系数较大的波动[30]。随着磨损过程的进行接触方式逐渐转变为面接触,使局部接触应力降低。这时进入稳定磨损阶段,摩擦系数只在小范围内波动。为了准确计算平均摩擦系数,选取波动幅度较小的稳定磨损阶段。计算结果表明,DD5单晶合金基体、CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的平均摩擦系数分别为0.695,0.365和0.308。如图10b所示,测得的DD5单晶合金基体、CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层的磨损质量损失分别为40.7 mg、5.2 mg和3.2 mg。可以看出,涂层的耐磨性能均优于基体,CoMoCrSi/Y2O3复合涂层的平均摩擦系数和磨损质量损失比CoMoCrSi合金涂层分别降低了47.5%和87.2%。其原因是,细晶强化和析出强化效应的协同作用,使CoMoCrSi/Y2O3复合涂层的平均显微硬度最高和磨损损伤最低。这与Li等[31]和Chamani等[32]研究结果的趋势一致,即晶粒细化有助于提高激光熔化沉积涂层的强度和降低磨损过程中产生的接触应力和磨损损伤。
图10
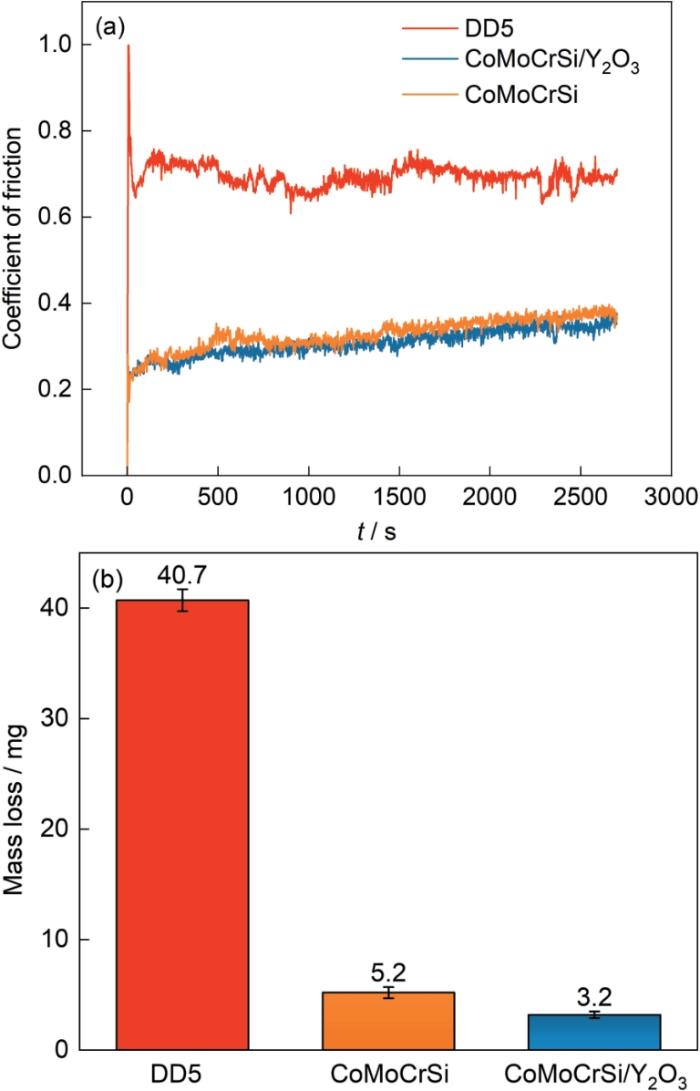
图10
基体和涂层的摩擦系数与时间关系和磨损的质量损失
Fig.10
Coefficient of friction versus time curves (a), and mass loss of substrate and coatings (b)
图11给出了DD5单晶合金基体、CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层磨损表面的形貌。可以看出,DD5单晶合金基体的磨损表面出现了平行于滑动磨损方向的深犁沟和较大的块状剥落,其磨损机理是磨粒磨损与疲劳磨损[33]。与DD5单晶合金基体相比,CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层磨损表面有平行于滑动磨损方向的浅犁沟和颗粒状磨屑,但是没有较大的块状剥落。这表明,两种涂层的耐磨性能均优于基体。其原因是,涂层的平均显微硬度和抗塑性变形能力均高于基体,使其耐磨性能提高。从CoMoCrSi合金涂层和CoMoCrSi/Y2O3复合涂层磨损表面的形貌和EDS面扫描结果可见,CoMoCrSi合金涂层磨损表面O元素的信号强度较低且分布零散,表明其磨损机理以磨粒磨损为主,只有轻微的氧化磨损但是没有形成连续致密的氧化膜。这使涂层表面暴露在WC对磨球的高载荷作用下承受严重的挤压、切削和撕裂。而CoMoCrSi/Y2O3复合涂层磨损表面O元素的信号强度明显增强且连续均匀分布,表明其表面在磨损过程中形成了连续致密的氧化膜,这源于稀土氧化物的活性作用。由磨损形貌可见,在磨损过程中CoMoCrSi/Y2O3复合涂层表面的塑性变形集中在深色氧化膜区域而不是浅色耐磨层本体区域,表明生成的连续致密的保护性氧化膜在磨损过程中发挥了保护作用,减少了涂层与WC对磨球间的接触,从而减轻了WC对磨球对涂层表面的挤压、切削和撕裂,使其耐磨性能最优。
图11
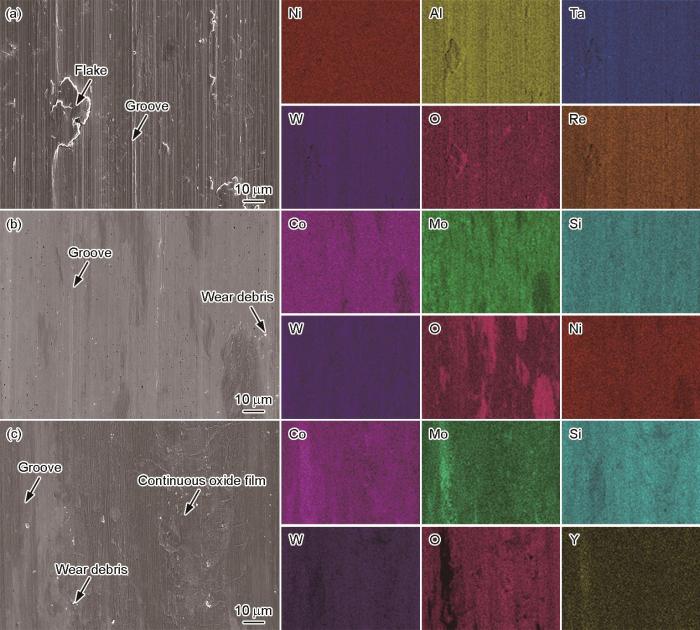
图11
基体和涂层磨损表面的形貌以及EDS面扫描结果
Fig.11
Morphologies and EDS surface scanning results of the worn surfaces for substrate and coatings (a) substrate, (b) CoMoCrSi alloy coating, (c) CoMoCrSi/Y2O3 composite coating
3 结论
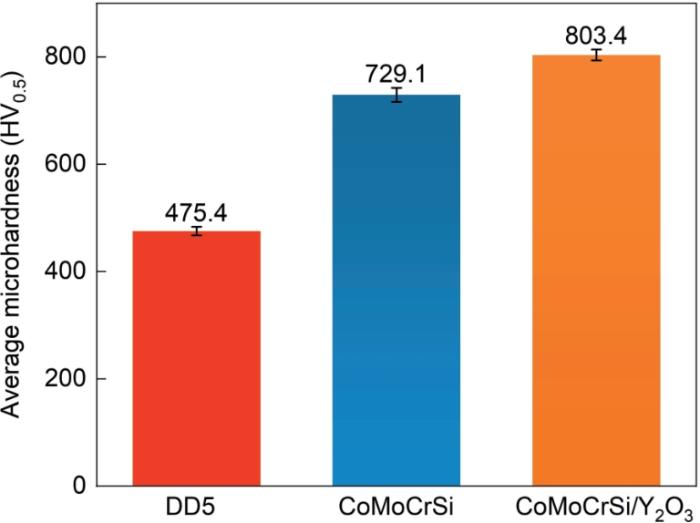
(1) CoMoCrSi/Y2O3复合涂层内Laves相的平均晶粒尺寸比CoMoCrSi合金涂层的小。Y2O3能促进Co3Mo2Si型Laves相和Y5Si3第二相的析出。
(2) CoMoCrSi/Y2O3复合涂层内相的析出时序为:Co基固溶体初始析出-Co3Mo2Si型Laves相次生析出-Y5Si3第二相的末端析出。
(3) 与CoMoCrSi合金涂层相比,CoMoCrSi/Y2O3复合涂层的平均显微硬度提高,平均摩擦系数和磨损的质量损失降低。
参考文献
Effect of thermal processes on creep properties of a nickel-based single crystal superalloy
[J].
热工艺对一种镍基单晶高温合金蠕变性能的影响
[J].
Epitaxial growth and oxidation behavior of the NiCoCrAlYTa/Y2O3 coating on a nickel-based single-crystal superalloy blade tips, produced by electro spark deposition
[J].
Microstructural evolution and elemental interdiffusion behaviour near the interface of NiAlTa alloy and single crystal superalloy DD5 at 1000 oC, 1050 oC, and 1100 oC
[J].
Analysis and troubleshooting of the HAZ cracks for high pressure turbine blade shroud hard-facing surfaces
[J].
高涡叶片叶冠堆焊耐磨层热影响区裂纹故障分析
[J].
Research and application progress of laser directed energy deposition on large-scale metal components in aerospace (invited)
[J].
航天运载器大型金属构件激光定向能量沉积研究及应用进展(特邀)
[J].
Wear and corrosion resistance of laser cladding CoCrFeNiSi x high entropy alloy coating
[J].
激光熔覆CoCrFeNiSi x 高熵合金涂层的耐磨和耐蚀性能
[J].
Research on interfacial microstructure and mechanical properties of In718/316L bimetal structure manufactured by laser directed energy deposition
[J].
激光定向能量沉积IN718/316L异质金属结构界面组织及力学性能研究
[J].
A novel approach to enhance the wear resistance of laser-cladded Tribaloy T-800 coatings on DD5 single crystal alloys by addition of Si
[J].
A novel approach to the deposition of Co-Mo-Cr-Si coating on Haynes 282 by laser fusion and laser remelting
[J].
Laser cladding of WC/T-800 cermet: fabrication, microstructure and wear properties
[J].
Analysis of dry sliding wear performance of Tribaloy T-800/tungsten carbide coating deposited via laser cladding assisted with preheating
[J].
Micromechanical behaviour and wear resistance of hybrid plasma-sprayed TiC reinforced Tribaloy-400
[J].
Effect of dilution on the microstructure and properties of CoCrMoSi alloy coatings processed on high-carbon substrate
[J].
Das A K, Effect of rare earth oxide additive in coating deposited by laser cladding: a review
[J].
Effect of rare earth elements and their oxides on tribo-mechanical performance of laser claddings: A review
[J].
Microstructures and properties of TiN reinforced Co-based composite coatings modified with Y2O3 by laser cladding on Ti-6Al-4V alloy
[J].
Control of the grain structure and wear behavior of a Y2O3 nanoparticle dispersed Stellite 6 alloy fabricated by laser-directed energy deposition
[J].
Effect of overlap rate on the microstructure and properties of Cr-rich stainless steel coatings prepared by extreme high-speed laser cladding
[J].
Evolution mechanism of microstructure and bond strength based on interface diffusion and IMCs of Ti/steel clad plates fabricated by double-layered hot rolling
[J].
Effect of Si addition on microstructure and wear behavior of AlCoCrFeNi high-entropy alloy coatings prepared by laser cladding
[J].
Laves phases: a review of their functional and structural applications and an improved fundamental understanding of stability and properties
[J].
Effect of Y2O3 on the sliding wear resistance of TiB/TiC-reinforced composite coatings fabricated by laser cladding
[J].
Assessment of Co-Cr-Ni ternary system by CALPHAD technique
[J].
Corrosion behavior of a wear resistant Co-Mo-Cr-Si alloy in molten fluoride salts
[J].
Effect of rare earth La2O3 particles on structure and properties of laser cladding WC-Ni60 composite coatings
[J].
Effect of Y2O3 on microstructural characteristics and wear resistance of cobalt-based composite coatings produced on TA15 titanium alloy surface by laser cladding
[J].
Effect of V on high-temperature mechanical properties of Al-5Cu-1.5Ni alloy
[J].
A generic Hall-Petch relationship in metallic materials with varied grain morphology
[J].
Effect of substrate surface roughness on the microstructure and properties of laser surface cladding of Tribaloy T-400 on mild steel
[J].
The gradient microstructure and high-temperature wear behavior of the CoCrMoSi coating by laser cladding
[J].
Enhancing coating performance: Design and characterization of a Ti-Al-Si-Cr-SiC system coating using ultrasonic and rare earth assisted laser cladding
[J].
Friction behavior of nanocrystalline nickel near the hall-Petch breakdown
[J].


